Otáčky vřetena soustruhu a frézky – co to je, počet otáček, vzorec a výpočty
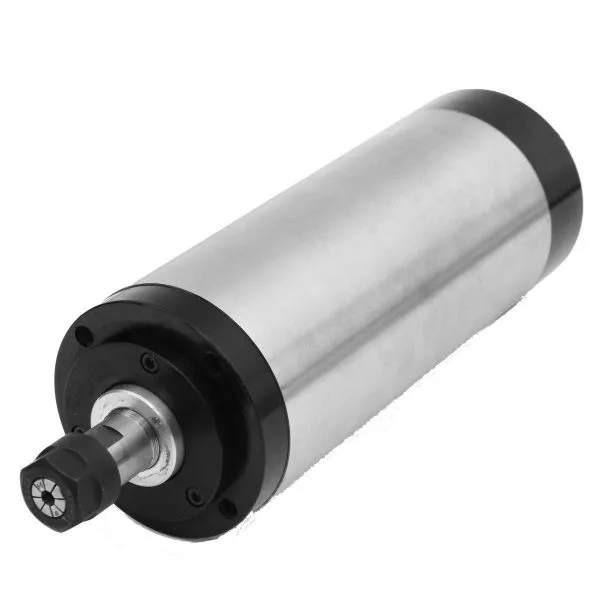
Při volbě režimu zpracování dílů musí odborník stejně vzít v úvahu jak výkon zařízení, tak čistotu hotového povrchu. Rovnováha mezi nimi přímo závisí na parametrech, jako je rychlost posuvu a rychlost vřetena soustruhu nebo frézky.
Zvažme charakteristiky co nejpodrobněji, protože jsou zvláště důležité v podmínkách moderní multitaskingové technologie. Jeden jediný řídicí program může zahrnovat řezání obrysů, gravírování a rozšiřování průchozích otvorů, včetně plastových, kovových, dřevěných a kompozitních obrobků, které se liší strukturou, velikostí a řezným odporem. Proto je prostě nutné správně regulovat vstupní data – aby nedocházelo k popálení, zdrsnění a předčasnému otupení pracovních hran.
Budeme se věnovat všemu, co souvisí s nastavením.
Co je to rychlost a frekvence vřetena?
Začněme definicemi. V případě posuvu se jedná o dynamiku lineárního pohybu – hřídel, vozík, portál – za jednotku času. Má to přímý vliv na množství odebraného materiálu, takže se ho snaží maximalizovat, ale tak, aby nebyla narušena celistvost frézy. Pokud nastavíte nadměrnou hodnotu charakteristiky, kterou nástroj v praxi nevydrží, dojde k třískám na ostří nebo deformaci stopky. Je třeba počítat i s nadměrným teplem: při honbě za výkonem byste neměli obětovat ostrost a životnost hran.
Na druhé straně, rychlost otáčení vřetena je počet otáček, které vykoná za určitý časový úsek. Čím vyšší je, tím více dílů lze zpracovat za jednotku času, ale tím rychleji fréza selže. Proč? Protože teplo vznikající při procesu gravírování nebo vyvrtávání se jednoduše úplně nerozptýlí a v zásadě negativně ovlivňuje všechny prvky systému. V praxi je hodnota tohoto parametru automaticky regulována vestavěnou elektronikou – v portálovém zařízení včetně CNC zařízení, které neobsahuje konstrukčně složité mechanické součásti (například převodovky).

Typy vřeten podle otáček
Podle tohoto ukazatele jsou všechny šachty rozděleny do 3 kategorií:
- Nízkopříkonové – do 0,8 kW včetně – se instalují na nadrozměrná zařízení používaná v malých soukromých dílnách k řešení zjednodušených problémů v domácnosti; vyvinout od 3 do 9 tisíc ot./min.
- Střední – od 1,5 do 5 kW – použitelné za standardních podmínek, pro zpracování obrobků ze dřeva, plastu, měkkých kovů, jakož i pro rytí; podpora od 12 do 18 tisíc otáček za minutu.
- Vysoce výkonné – od 5 kW a výše – jsou určeny pro průmyslová zařízení určená k řešení nejrozsáhlejších a nejzávažnějších problémů; obecně dosahují až 24 tisíc otáček, i když tento ukazatel není vždy absolutní výhodou – stejné tvrdokovové nebo tenké frézy se při takové rychlosti velmi rychle opotřebovávají.
Jak určit otáčky vřetena
K tomu je potřeba vytvořit technologickou mapu pro výrobu dílu. Problém je vyřešen v 5 fázích – zvážíme každou z nich.
Dbáme na zdrojová data
Je nutné určit následující parametry (včetně konkrétních hodnot některých z nich):
- Typ materiálu obrobku – nejčastěji uhlíková ocel, ale lze zvolit i litinu nebo barevný kov; Je důležité pochopit, že síla působící na povrch k odstranění požadované vrstvy závisí na hustotě a odolnosti kovu (plast, dřevo).
- Průměr dílu – rozptyl zde může být docela vážný, plus je třeba vzít v úvahu také přídavky, jejichž hodnota závisí na počtu průchodů a třídě přesnosti, které je třeba dosáhnout. Obvykle se provádějí hrubovací, dokončovací a dokončovací operace, z nichž každá snižuje nejen stupeň drsnosti, ale také velikost průřezu předmětu.
- Délka obrobku – čím delší je, tím vážnější je zatížení hřídele a oblasti jeho upevnění (stopky); což znamená, že tento parametr je také důležité vzít v úvahu.
- Kvalita přesnosti a požadovaný stupeň drsnosti – přesné obrábění je možné pouze při vysoké rychlosti a s CNC, které ideálně umístí nástroj a funkční jednotky vůči sobě.
Použijte vzorec otáček vřetena
Podle toho se frekvence otáčení zjistí jako:

- V – řezná rychlost nebo jinými slovy dráha, kterou kotouč urazí za vypočítanou jednotku času, měřená v m/min;
- d – průměr břitu v mm;
- π – 3,14 – konstantní hodnota.
Výkon technologické operace je ovlivněn měničem (usnadňuje změnu parametrů) a měničem (částečně kompenzuje ztrátu točivého momentu při prudkém zpomalení hřídele). Ale za stejných okolností se do popředí z hlediska důležitosti dostává průřez čepele a konstrukční vlastnosti samotného zařízení.
Výběr nástroje a stroje
Protože nadměrné otáčky vřetena (ze vzorce a vysvětlení výše) urychlují opotřebení břitu, je logické dát přednost fréze, která vydrží maximální počet otáček. K tomu musí být vyrobena ze slitiny odolné proti opotřebení nebo jednoduše zůstat ve vhodném tvaru. Například frézy pro vytváření drážek vydrží déle než ty, které jsou určeny pro vytváření rovných ploch.
Pokud je to možné, proveďte vizuální kontrolu nástroje a pečlivě zkontrolujte, zda nemá vady: i ty nejmenší vady se časem vyvinou a rozhodně urychlí opotřebení.
Při výběru vybavení zvažte, jaké úkoly bude řešit. Řezání závitů vyžaduje jeden výkon, vrtání nebo tvarování dílů karoserie jiný, CNC jednotka může práci zrychlit nebo zpomalit a podobně. Schopnosti průmyslového se budou lišit od toho, co je určeno pro domácí dílnu a podobně.

Vypočítáme otáčky vřetena a řezný režim
Je vypracována technologická mapa a na jejím základě – potřebné výkresy s informativními tabulkami. V tomto případě se frekvence zjistí dosazením hodnot do zadaného vzorce. Průměr je známá nebo alespoň měřitelná veličina, stejně jako rychlost pohybu. Na základě jeho ukazatelů se rozhoduje o produktivitě, se kterou bude zařízení pracovat.
Provádíme závěrečnou fázi
Poté se provede kontrola, která určí:
- soulad skutečného výkonu pohonu s konstrukčními údaji;
- spolehlivost podávacího mechanismu po určitou dobu;
- pevnost desky a držáku – předvídat selhání;
- kompletnost doprovodného technologického vybavení;
- čas potřebný k dokončení jedné operace a na základě toho – náklady na součást.
Na základě výsledků zkušebního provozu je vyvozen závěr o účinnosti a relevanci režimu a zda je třeba provést nějaké změny.
Výpočet otáček vřetena soustruhu nebo frézky
Často se stává, že jmenovitý počet otáček je znám z pasu, ale není jasné, jak rychle čepel zařízení prochází svou dráhou podél obrobku. V takových případech stačí použít inverzní vztah:

Odtud je zřejmé, že tyto dva parametry jsou propojeny a jeden vyjadřuje druhý, a proto ovlivňuje:
- Produktivita práce – zvyšuje se, pokud se díl ukáže jako příliš drahý na výrobu; ne vždy je však možné jej v praxi výrazně zvýšit, i když to možnosti speciálního vybavení umožňují; Pamatujete si – provozování nástroje v příliš drsném režimu vede k jeho přehřátí a předčasnému opotřebení.
- Konečný stupeň drsnosti povrchu – čím rychleji se hřídel pohybuje, tím je rovina hladší, ale také větší zatížení kotouče, takže v praxi se vysoké rychlosti nepoužívají neustále, ale pouze při provádění jednotlivých operací, nejčastěji dokončovacích .
Časté chyby při výběru režimů řezání
Začínající soustružníci a frézaři velmi často nekoordinují rychlosti – to má za následek koncentraci napětí na břitu, což znamená, že zvyšuje pravděpodobnost zlomení nástroje v takových „kritických“ bodech a způsobuje další problémy.
Existují dvě klasické situace:
- Maximální rychlost s pomalým posuvem – to vážně snižuje kvalitu zpracování. Kromě toho fréza neodstraní třísky, ale bude pouze tlačit na povrch, nejprve jej pouze brousí a pak způsobuje popáleniny; současně nepůsobí pouze nečinně, ale dokonce ztrácí sílu, protože bude pozorováno ohýbání hrany.
- Opačná situace má za následek, že kotouč odebírá příliš mnoho materiálu a zároveň dochází k nadměrnému namáhání, což má za následek odštípnutí a zanechání škrábanců a jiných defektů na rovině, která by měla být hladká.
Proto je v praxi nutné pro každou technologickou operaci spočítat otáčky vřetena a na základě získaných výsledků korelovat rychlost posuvu, aby byla zajištěna nejen rychlost, ale i přesnost a bezpečnost procesu. Navíc lze všechny hodnoty brát v určitém rozsahu – vždy existuje prostor pro tolerance. Pamatujte, že dlouhodobé používání nástroje je důsledkem správného přístupu, zatímco neočekávané selhání je výsledkem chyb.
A univerzální rada – provádějte zpracování v několika fázích: nejprve nahrubo, odstraňte co nejvíce nepotřebného kovu, poté dokončete, pomaleji a nakonec dokončete – vyleštěte nejmenší nerovnosti.
Doporučení pro výběr režimu řezání
Podívejme se na několik běžnějších případů a na ta standardní a praxí ověřená řešení, která jsou v těchto situacích přijatelná a racionální.
Otáčky vřetena soustruhu jsou příliš vysoké
I minimální částka za vybavení může být přehnaná. Nejčastěji je to pozorováno, když se snaží zpracovat nějaký materiál se zvýšenou pevností pomocí ostří velkého průměru. Můžete provést následující:
- Vyměňte nástroj za nástroj, který je vyroben z tvrdokovu a má povlak, který jej chrání před zahřátím při zvýšených teplotách.
- Přijměte technologii HSM, podle které se první průchod provádí po celé délce hrany a následné průchody pouze čtvrtinou; To urychlí výrobní proces bez zvýšení opotřebení nebo pravděpodobnosti poruch.
- Zmenšete průměr frézy, což zpomalí dynamiku obvodového pohybu.
Rychlost posuvu je příliš nízká
Pokud pohon trvale neposkytuje požadovanou produktivitu práce, můžete použít jedno z následujících řešení:
- Vezměte frézu s větším průřezem – rada se zdá banální, ale v praxi mnoho začátečníků zanedbává tak zdánlivě jednoduché řešení.
- Snižujte počet otáček hřídele, dokud výkon nedosáhne spodní meze tolerance, to znamená, že dodržujte zásadu „pomalu, ale jistě“.
- Použití nástroje s menším počtem zubů je důležité pro viskózní materiály, protože usnadňuje odstraňování třísek; Místo tří průchodů dejte přednost jednomu a tím ztrojnásobte posuv do frézy.
Usazování odpadu při frézování hliníkových dílů
Tento kov má nízkou teplotu tání, a proto zůstává ve značném množství na povrchu zahřívané hrany. Začátečníci často řeší tento problém zpomalením technického procesu, což však výrazně snižuje produktivitu práce a výroba přířezů je dražší.
Proto musíte udělat něco jiného, konkrétně zkontrolovat složení řezné kapaliny, a pokud je normální, použít ji ve větším objemu. Pokud zařízení v zásadě nespotřebovává chladicí kapalinu, je nutné implementovat jedno z alternativních řešení, například odstraňování třísek vakuovou metodou nebo periodické profukování kontaktní plochy stlačeným vzduchem.

Obrábění hlubokých děr
Do této kategorie patří ty, jejichž hloubka je 6x větší než průměr. V této situaci není důležitý ani tak počet otáček vřetena (vzorec pro jeho výpočet se nezměnil), ale spíše specifika operace. Abyste zabránili zlomení kotouče nebo jeho posunutí mimo osu, měli byste:
- použijte vrták s parabolickými drážkami, nikoli frézu;
- dodávat chladicí kapalinu neustále a pod tlakem – mazivo může účinně vypláchnout třísky;
- pravidelně odstraňujte nástroj – jen abyste odstranili odstraněný materiál;
- řešte problém postupně pomocí dvou fréz různých průměrů – projděte první polovinu užším, druhou širší;
- urychlit proces tak, aby odpad proudil v nepřetržité spirále.
Jak frézovat drážky
K tomu je nutné správně korelovat hloubku a šířku třísek s produktivitou zařízení. Už víte, jak vypočítat otáčky vřetena, což znamená, že můžete snadno vypočítat otáčky, pokud máte údaje o průměru frézy.
Zaměřme se proto na jiné vzory. Například na základě toho, že ponoření do dílu přispívá k rovnoměrnějšímu rozložení zatížení, ale také zvyšuje ohyb hrany a zhoršuje odvádění odpadu. Zvětšení šířky vede k pomalejšímu zpracování, což znamená ztráty ve výrobě.
Optimální kombinace je v tomto případě nalezena experimentálně: je nutné otestovat zařízení v různých režimech a najít ten, který nejlépe vyhovuje podmínkám uvolnění. Důležitý bod: zkušební obrobek musí být ve všem, včetně použitého materiálu, shodný s „skutečným“. Pouze tento přístup zajistí potřebnou přesnost výsledků.
Nyní, když o problematice víte vše, až po jednotku měření rychlosti otáčení vřetena (ot/min), můžete si předem spočítat, jaké otáčky jsou potřeba k provádění aktuálních technologických operací a vybrat vhodné zařízení. Zodpovědné výrobní závody konstruují své stroje s ohledem na aktuální potřeby podniků, v základním balení zahrnují různé nástroje, řešení a technologie pro zpracování široké škály obrobků z kovu, plastu a dřeva. To je přesně přístup, který vyznává Iževsk „Sarmat“, v jehož katalogu najdete řadu hodnotných modelů – spolehlivé, snadno použitelné, vysoce výkonné, ekonomické.