Jaké materiály laser řeže?
Během procesu je obrobek vystaven minimálnímu mechanickému nárazu, což eliminuje jeho deformaci. Použití laserové technologie zajišťuje výrobu vysoce kvalitních dílů a snižuje téměř na nulu náklady na opravy závad způsobených operátorem.
Princip technologie, její výhody
- Kyslík.
- Směs plynů (argon, dusík).
- Stlačený vzduch.
Moderní laserové stroje umožňují řezání obrobků až do tloušťky 40 mm. Principem technologie je zajistit různé typy efektů na zpracovávanou plochu obrobku: spalování, odpařování, tavení, vyfukování materiálu proudem plynu.
Použití laserového řezání v průmyslovém měřítku je plně oprávněné jako způsob provádění práce. Popularita této technologie poskytuje značné množství výhod:
- Vhodné pro zpracování karbidových kovů.
- Provádění řezání materiálů, které se deformují při použití jiných způsobů ovlivnění.
- Minimalizace odpadu pomocí CNC.
- Nedochází k deformaci obrobku díky absenci mechanického kontaktu řezné hlavy s obrobkem.
Jedinečné parametry laserového řezání poskytují univerzální řezání, vhodné pro použití v sériové i kusové výrobě dílů.
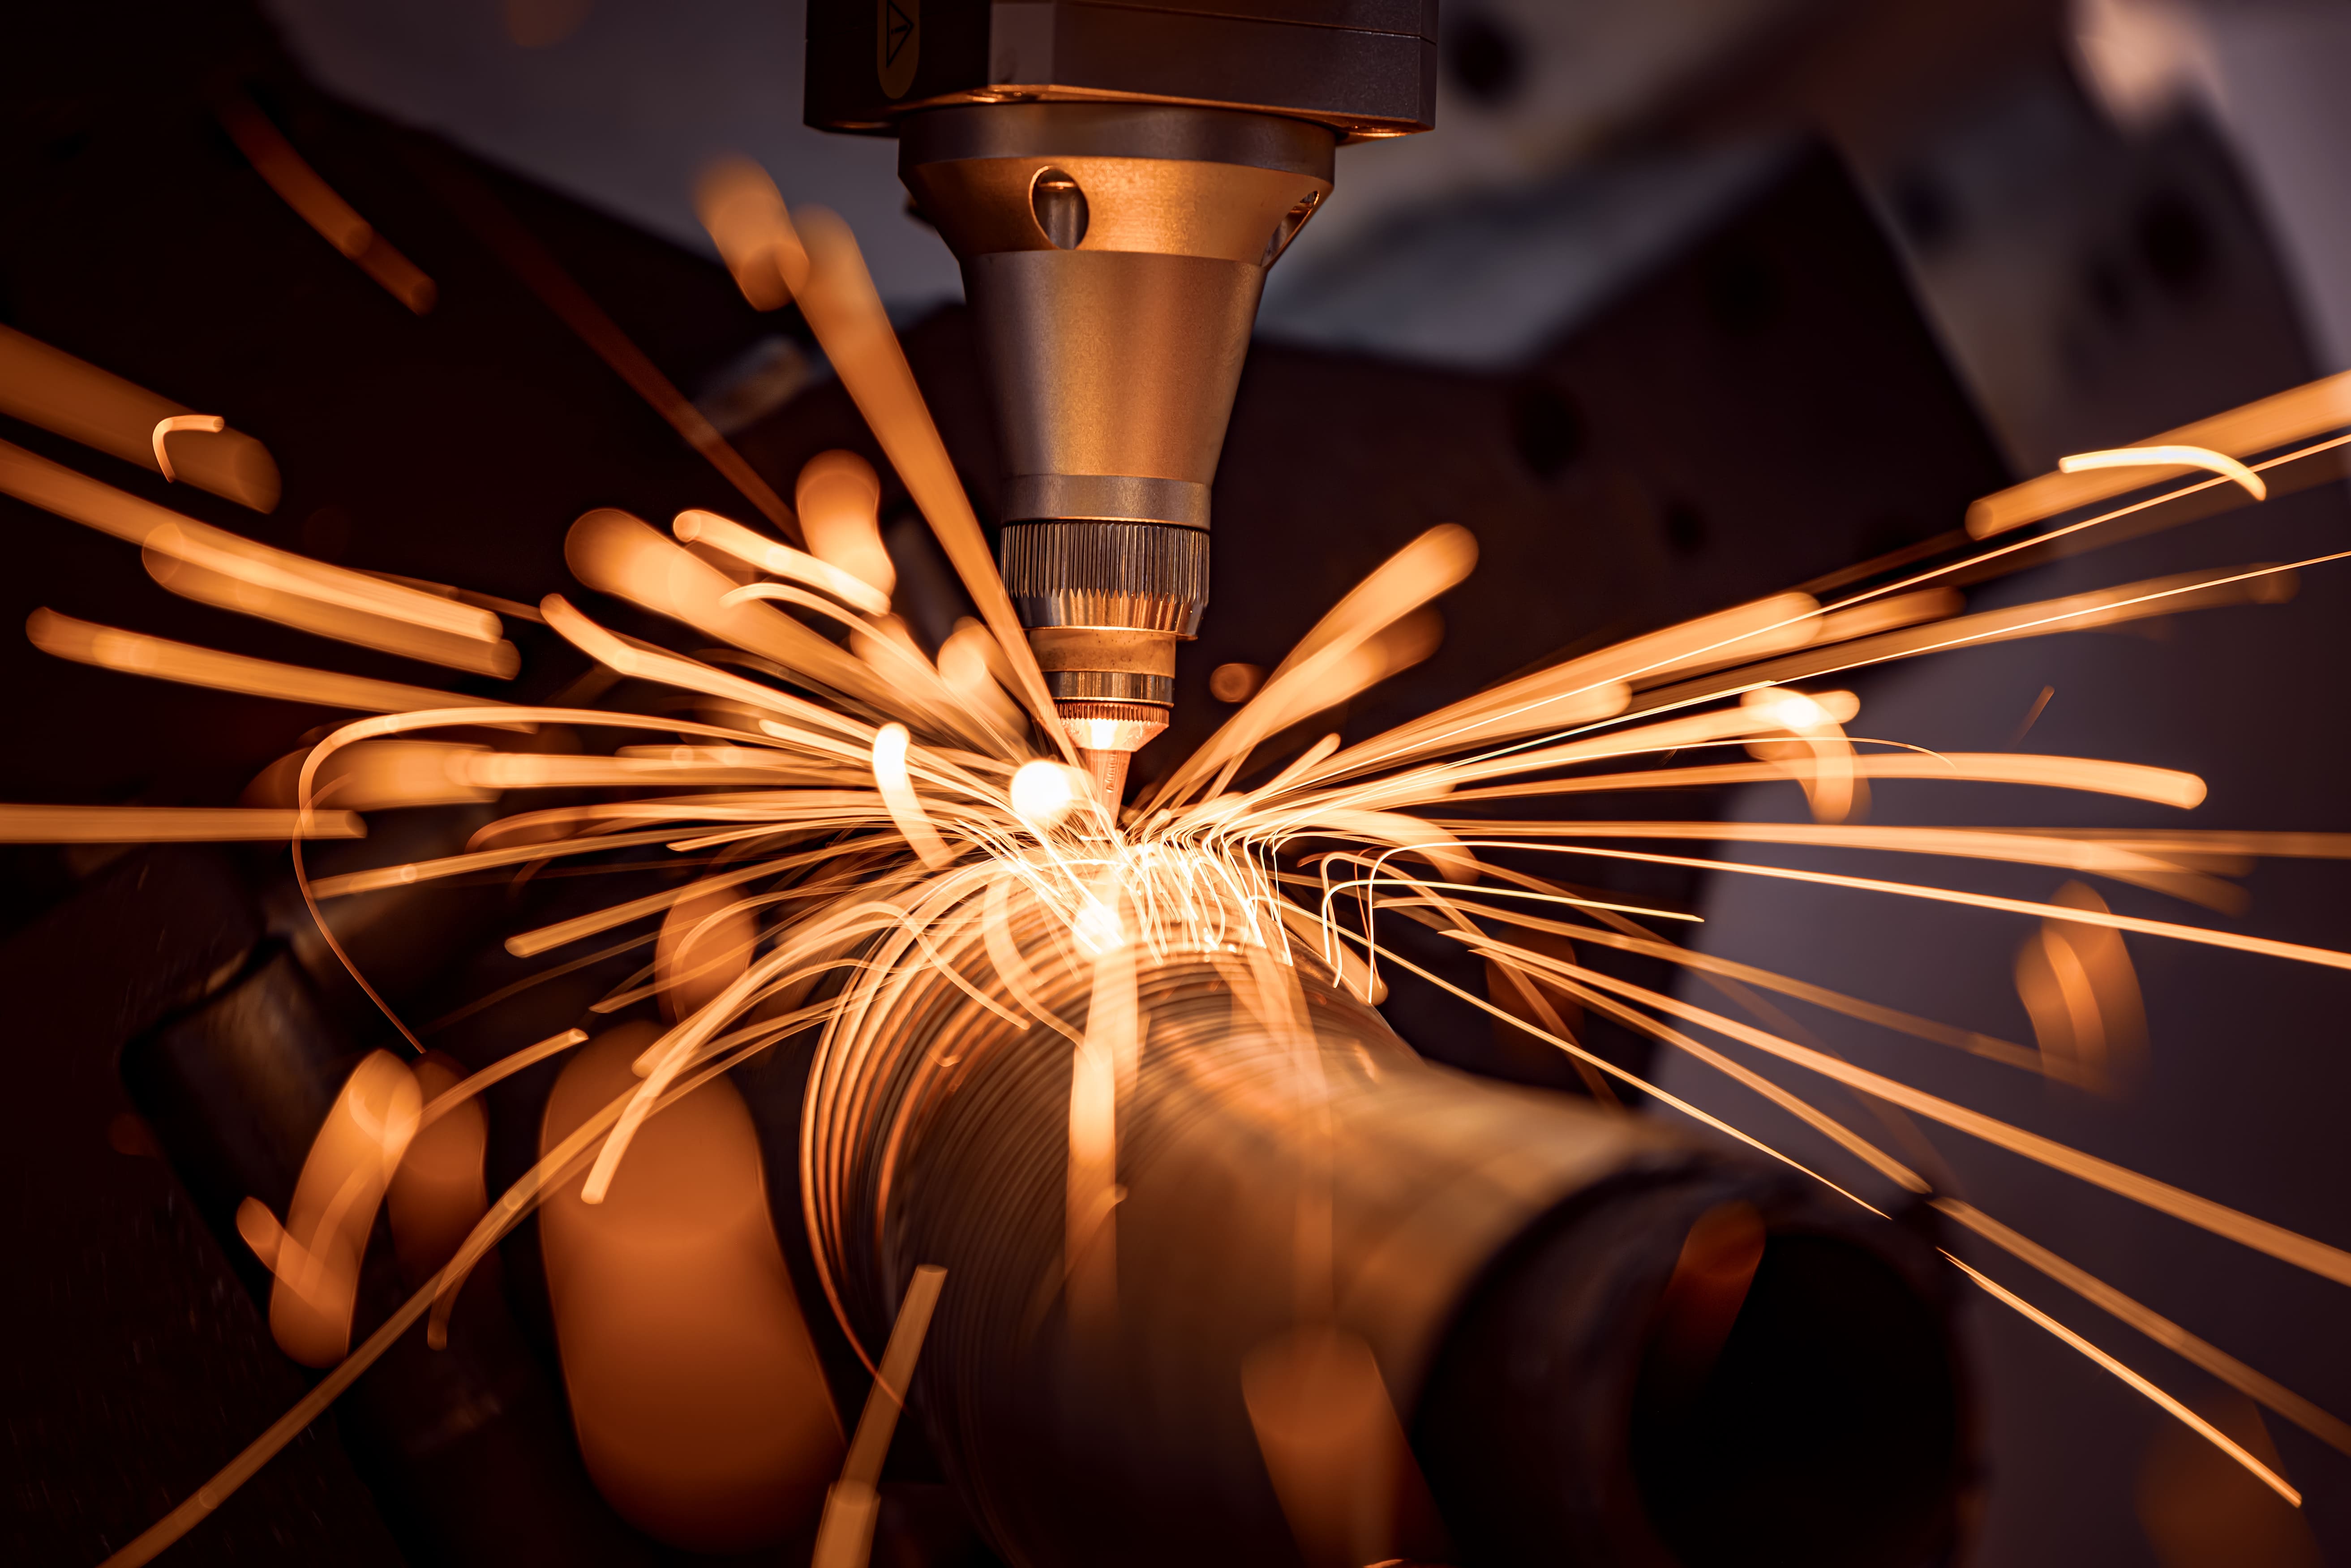
Co může laserový paprsek řezat?
Laserové technologie se aktivně používají pro řezání různých materiálů. Při řezání má každý z nich své vlastní nuance, které je třeba vzít v úvahu během pracovního procesu.
- Plexisklo. Tradičně řezané laserem. Maximální tloušťka zpracování je 10 mm. Pod vlivem paprsku se akryl téměř neroztaví. Proces je založen na odpařování, páry jsou odstraněny stlačeným vzduchem.
- Polyesterové sklo. Materiál se dobře zpracovává, ale v tomto ohledu ztrácí na akrylu. Tvorba záblesků je nevyhnutelná v oblasti řezání.
- Polypropylen, lité polymery, vč. termoset, vhodný pro řezání laserem (tloušťka do 10 mm). Kvalitu a výsledky určuje značka materiálu a také výrobce. Nejprve se doporučuje provést zkušební řezy.
- Fluoroplast. Řezání je povoleno za dobrých tahových podmínek. Objemová povaha absorpce laserového paprsku v materiálu určuje jeho explozivní charakter řezání.
- Pěnový plast, pěnová pryž. Jsou možné různé možnosti řezání (s/bez natavení hran). V případě použití silných materiálů (nad 25 mm) je pozorován výrazný „sudovitý“ proces, protože hrany řezu ztrácejí svůj kolmý směr.
- Dřevo, dýha. Materiály vykazují dobrou kvalitu řezu až do tloušťky 15 mm s ohledem na druh dřeva. Zplodiny hoření se odstraňují intenzivním ofukováním. S rostoucí tvrdostí dřeva se zvyšuje obtížnost laserového zpracování.
- Překližka. Maximální tloušťka zpracování je 10 mm. Kvalita řezání je ovlivněna faktory, jako je druh dřeva, typ zpracování a značka lepidla. Nejjednodušší způsob řezání je překližka zbavená pryskyřice získaná z jehličnatých stromů.
- Karton/pěnová deska, tkaniny, papír jsou dokonale řezány laserem. U materiálů malé tloušťky je problém v rovnoměrném pokládání a také v jejich fixaci, takže řezání po vrstvách se téměř nepoužívá.
- Kůže. Materiál se řeže až do tloušťky 3 mm pomocí intenzivního foukání.
- MDF, PSB. Maximální tloušťka zpracování je 10 mm. Kvalita zpracování je dána parametry materiálu, výrobcem atp.
- Laminovaná dřevovláknitá deska. Řeže do tloušťky 12 mm.
- Linoleum, guma. Další možnost pro materiály požadované pro řezání laserem.
- GKL, bude to bolet, slídě. Řezná rychlost je dána tloušťkou materiálu.
- Falešný diamant. Zpracování závisí na typu použitého pojiva. Materiál o tloušťce 12 mm s akrylovým podkladem se dobře zpracovává.
- Pěnové PVC plasty. Maximální tloušťka materiálu není větší než 15 mm. U větších hodnot je pozorováno zuhelnatění hran řezu. Proces probíhá pomocí stlačeného vzduchu. Neexistuje prakticky žádný blesk. Nevýhodou laserového řezání PVC je uvolňování par chlóru během procesu zpracování. Přes jejich malé množství vyvolávají rozvoj koroze ocelových prvků.
Moderní výrobní zařízení je zodpovědné za řezání materiálů laserem, díky kterému se zpracovávají následující materiály:
- Ocel. Maximální tloušťka válcovaných výrobků zpracovávaných laserem je 20 mm.
- Nerez. Limit tloušťky je 16 mm, v tomto případě nedojde k záblesku nebo jej lze bez následků odstranit. Řezání nerezové oceli silnější než 16 mm je povoleno pouze v roztaveném režimu, ale postižená oblast bude drsná a přebytečný materiál bude obtížné odstranit.
- Mosaz. Řezání laserem se provádí u plechů o tloušťce až 12 mm kvůli silné odolnosti materiálu. Blesk se nahromadí, ale lze jej snadno odstranit.
- Hliníková slitina. Umožňuje řezat válcované výrobky o tloušťce až 10 mm. V oblasti řezání se vytvoří záblesk.
S přihlédnutím k rychlosti a kvalitě zpracování jsou optimální volbou pro řezání laserem kovy s nízkou tepelnou vodivostí. Teplo přenášené paprskem je soustředěno na malou plochu plechu, což zajišťuje rychlé roztavení válcovaného výrobku.
Kovy s vysokou tepelnou vodivostí jsou hůře zpracovatelné. Přicházející teplo z paprsku se rychle šíří po povrchu – řezání vyžaduje spoustu energie a času. Zároveň se zvyšuje riziko vzniku defektů při řezání laserem a otřepů.
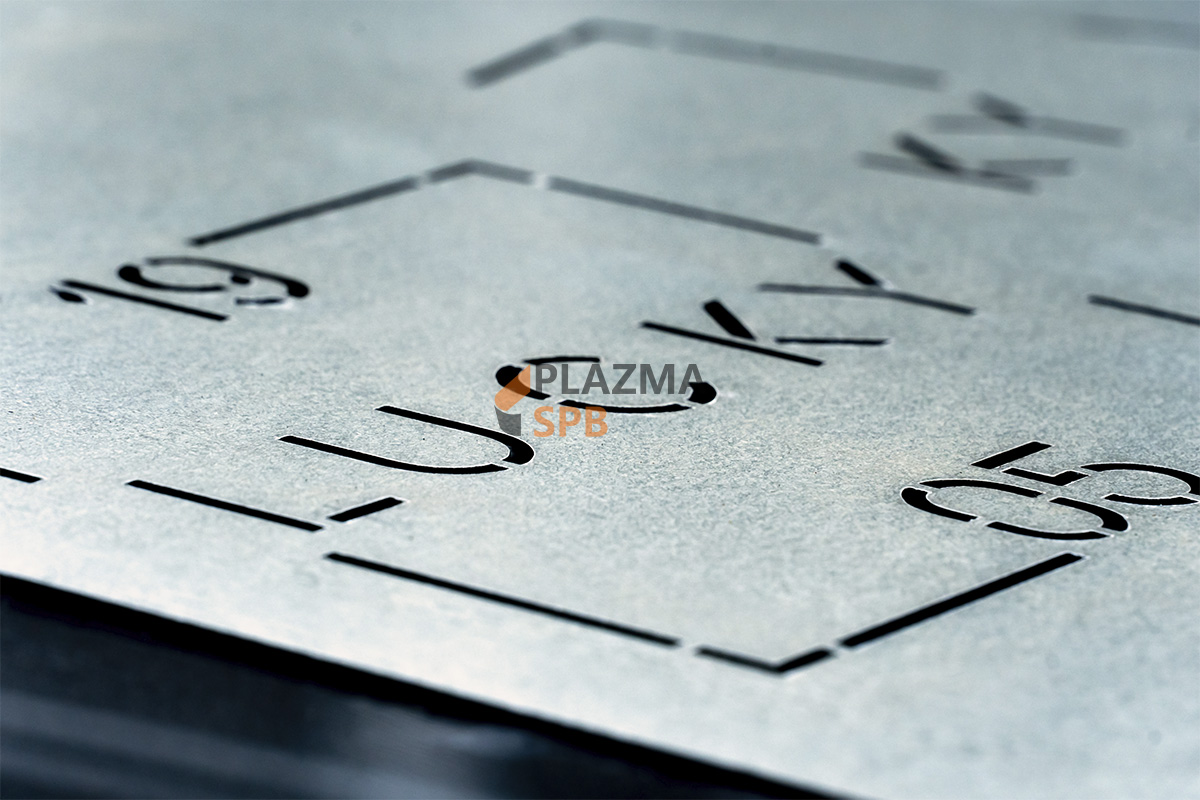
Laserové řezání se dnes používá v mnoha průmyslových odvětvích. Zpracovává se široká škála materiálů a vyrábí se produkty všech druhů funkčnosti a účelu. Průmysl již nemůže fungovat bez laserů a tento nárůst popularity je způsoben celou řadou výhod této technologie.
<strong>Výhody řezání laserem:</strong>
- Úspora materiálů. Laserový paprsek má tak malý průřez, že nezanechává prakticky žádný odpad.
- Vysoká přesnost řezání. Díky tomu je možné vyřezávat prvky složitých tvarů, vystřihovat dekorativní a designové předměty.
- Hladký okraj. Výsledek řezání nevyžaduje další zpracování hran.
- Jemná práce. Laser pečlivě zpracovává i tenké vrstvy materiálu (od 0,2 mm), aniž by je poškodil nebo deformoval.
- Různé zpracovávané materiály a slitiny.
Způsob zpracování materiálů pomocí laserového řezání má kromě svých výhod i značná omezení. Mezi ně patří nemožnost zpracovat silnou vrstvu kovu a vysoká cena samotných strojů. Pro velké hloubky řezu se používá proud pomocného plynu a taková zařízení se nazývají plynové laserové nebo plazmové řezačky.
<strong>Materiály pro laserové zpracování</strong>
Řezání laserem je v první řadě žádané v kovoobrábění. Stroje jsou schopny řezat širokou škálu slitin různé tloušťky. Čím je materiál žáruvzdornější, tím tenčí vrstvu může laser zpracovat:
- nerezová ocel – do 12 mm;
- mosaz – do 12 mm;
- měď – do 15 mm;
- hliník a jeho slitiny – do 20 mm;
- ocel – do 30 mm.
Materiály s větší odraznou plochou se hůře řežou, náklady na energii na takovou práci jsou vyšší a tloušťka obrobku by měla být menší. Také rychlost a složitost laserového zpracování je ovlivněna stupněm tepelné vodivosti: čím snadněji se kov zahřívá, tím obtížněji se řeže a naopak – při nízké tepelné vodivosti je snazší koncentrovat paprsek v určité místo a řezání probíhá s menším časem a energií.
Kromě kovu laserový paprsek dokonale řeže i další materiály:
- Dřevo – stroj zajišťuje rovnoměrný řez nejen desky, ale také dýhy, překližky, dřevotřísky, dřevovláknité desky, MDF a také korku. Omezení se vztahují pouze na pryskyřičné horniny, protože pryskyřice mohou při zpracování přispívat k požáru.
- Tvrdý průhledný plast – laserový paprsek jemně nataví hrany řezu, vypadají vyleštěně. Tento typ materiálu zahrnuje akrylát, polymetylmetakrylát (plexisklo) a další transparentní typy pryskyřic a bezpečnostní sklo na bázi akrylátu.
- Papír a lepenka jsou vynikající suroviny pro laserové zpracování. Právě pomocí paprsku se vyrábí ty nejjemnější papírové dekorace.
- Sklo – řezání laserem je v tomto případě komplikované vysokou odrazivostí materiálu a vyžaduje hodně energie a vysoký výkon samotného stroje. Navíc pro kvalitní řezání musí být zařízení vybaveno chladicím systémem.
- Pěnová pryž, textil, kůže a koženky jsou také řezány pomocí laserového paprsku.
! K řezání výrobků z PVC, polykarbonátu, ABS, pěnového polystyrenu a polypropylenu byste neměli používat laser. V nejlepším případě získáte nedbalý a neestetický výsledek řezání, v nejhorším případě jsou možné požáry a otravy toxickými produkty tavení těchto materiálů.
<strong>Metody zpracování materiálů na laserovém stroji</strong>
Díky možnostem laserového stroje se zpracování různých materiálů v průmyslu stalo rychlým a vysoce přesným, snížila se potřeba pracovní síly a zvýšila se kvalita hotových výrobků. Dnes se pomocí laserů provádějí následující operace:
- Řezání — řezání listového materiálu podle výkresu. Jedná se o efektivní způsob výroby dílů a otvorů v kovu, skle, papíru, dřevě a textiliích.
- Svařování — spojování dílů z různých surovin. Díky laseru dochází ke svařování bez nanášení dalšího svařovacího materiálu. Operace je použitelná pro výrobky z kovových slitin.
- Žíhání a kalení — tepelné zpracování kovových prvků laserem za účelem změny jejich fyzikálních vlastností.
- Gravírování — nanášení vzorů a nápisů na povrch kovových, skleněných a akrylových dílů.
- Povlak — vytvoření souvislého homogenního povlaku na povrchu součásti v důsledku koherentního elektromagnetického odpařování látky pomocí laseru.
- Leptání — odstranění nejtenčích vrstev materiálu laserem za účelem vytvoření trvalých stop ve formě kreseb, vzorů a nápisů.
Řezání laserem způsobilo revoluci na trhu kovoobrábění. Dnes to není jen o řezání válcované oceli – z plechu vznikají skutečná mistrovská díla: „krajkové“ prvky kovových konstrukcí, trvalé vzory na povrchu kovových výrobků, umělecké předměty a architektonické prvky. Rytí a leptání si zaslouží zvláštní zmínku jako příležitosti pro značení výrobků, včetně jednotlivých dílů prefabrikovaných kovových konstrukcí určených k expedici na stavbu.